
Propesyonal na coating line na espesyal na idinisenyo para sa malalaking casting at mabibigat na bahagi ng trak, na naaangkop sa iba't ibang malalaking casting (engineering castings, mining eq...
See Details
Ang Yueze Environmental Protection ay nagbibigay ng one-stop compliant na pang-industriyang surface treatment solution na may propesyonal na tech at mahusay na pagkakayari.
 Kumuha ng Mga Tanong
2026-09-04
Patakbuhin ang iyong kamay sa frame ng isang maayos na traktor o isang panlabas na de-koryenteng kabinet pagkatapos ng mga taon ng araw, ulan at asin sa kalsada: ang pagtatapos ay makinis, makapal at matigas ang ulo na buo. Ang tibay na iyon ay bihirang nagmumula sa likidong pintura. Nagmumula ito sa powder coating, at ang maikling sagot sa kung paano ito gumagana ay ito: ang isang pinong dinurog na tuyong pulbos ay binibigyan ng electrostatic charge, hinihila ng pinagbabatayan na bahagi ng metal ang mga sisingilin na particle papunta sa ibabaw nito at sa paligid ng mga gilid nito, at ang init ng oven pagkatapos ay natutunaw at chemically bonding ang powder na iyon sa isang tuluy-tuloy, matigas na pelikula. Walang solvent na sumingaw, walang tumutulo na lumubog, at ang kapal ay binuo sa isang solong pass.
Ang gabay sa ibaba ay nagtuturo sa kimika sa loob ng pulbos, ang pisika na nagpapadikit dito, ang tatlong yugto ng proseso, kung paano inihahambing ang pulbos sa likidong pintura, at ang kagamitan ng isang kumpletong linya ay kailangang gawin ang lahat ng ito nang mapagkakatiwalaan, shift pagkatapos shift.
Ang powder coating ay hindi simpleng pintura na tinanggal ang likido; ito ay isang pagbabalangkas na binuo para sa ibang paraan ng aplikasyon. Bago ito gilingin sa pulbos, ang materyal ay pinaghalo na tunawin ng apat na pangkat ng functional na sangkap:
Ang timpla ay pinalalabas, pinalamig at dinidikdik sa mga maliliit na particle, karaniwang sinusukat sa sampu-sampung micrometer, kaya umaagos ito na parang harina ngunit maaaring i-spray sa pamamagitan ng baril na halos parang likido.
Thermoset formula – polyester, epoxy, epoxy-polyester hybrid, polyurethane – nangingibabaw sa industriyal na pagtatapos. Sa panahon ng pagluluto, ang resin at curative ay tumutugon sa isang molecular network na hindi na muling matutunaw. Ang irreversibility na iyon ang nagbibigay sa mga bahaging pinahiran ng pulbos ng kanilang pagtutol sa mga kemikal, init at epekto.
Mga pulbos na thermoplastic – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Kung ang booth ay pinapatakbo nang manu-mano o ganap na awtomatiko, at kung ang bahagi ay isang maliit na bracket o isang dalawang toneladang paghahagis, ang bawat powder coating ay gumagalaw sa parehong tatlong yugto: ihanda ang ibabaw, lagyan ng charged powder, gamutin ang pelikula.
Ang pulbos ay nakadikit sa pamamagitan ng direktang kontak at electrostatic na puwersa, kaya ang anumang natitira sa metal – machining oil, kalawang, mill scale, moisture – ay nagiging mahinang layer na nakulong sa ilalim ng finish. Ang mahinang paghahanda ay bihirang nagpapakita sa booth; lumilitaw ito pagkaraan ng ilang buwan bilang pagbabalat, paltos o kaagnasan na gumagapang sa ilalim ng isang pelikulang mukhang perpekto.
Karaniwang pinagsasama ng paghahanda ang alkaline degreasing o isang phosphate-type na conversion wash upang alisin ang mga langis na may abrasive o shot blasting upang matanggal ang kalawang at kaliskis mula sa mga casting at weldments. Para sa mabibigat na casting at structural steel, ang pagsabog ay hindi opsyonal - ito ang hakbang na nakasalalay sa buong pagtatapos.
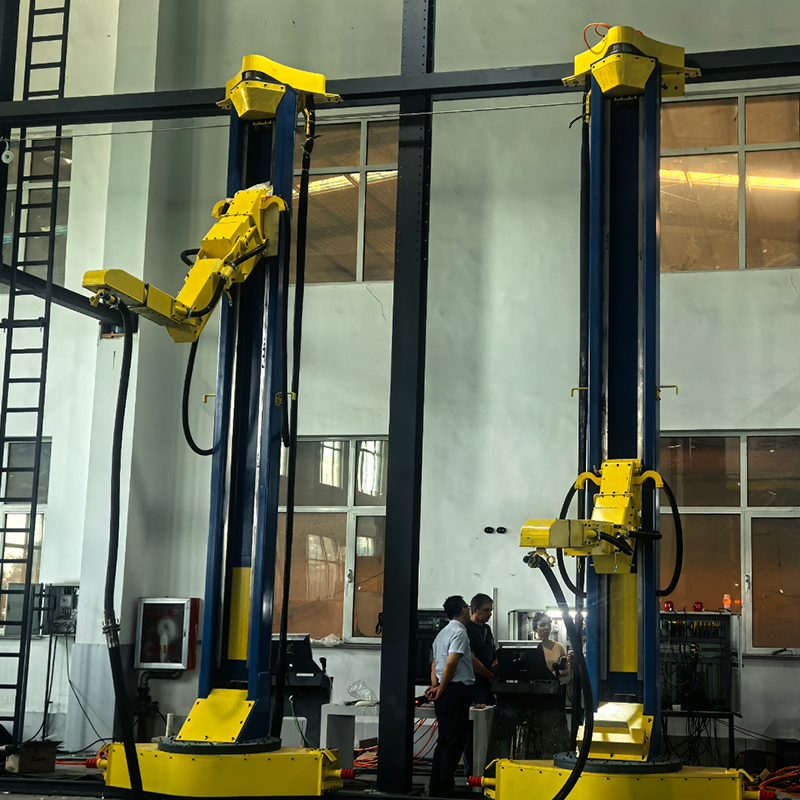 Sanding Room at Automatic Shot Blasting Machine para sa Paghahanda sa Ibabaw Bago mag-spray ng pulbos, ang mga mabibigat na casting at structural steel ay nangangailangan ng pagsabog upang matanggal ang kalawang, sukat, at lumang coatings para makadikit ang finish. Ang kagamitang ito ay nagbibigay ng nakapaloob, awtomatikong pagpapasabog na may pag-aalis ng alikabok, na ginagawa itong isang mahalagang hakbang sa pretreatment na nagkakahalaga ng pagsusuri. Tingnan ang Produkto →
Sa loob ng booth, ang pulbos ay kinukuha mula sa isang fluidizing hopper - isang lalagyan na nagpapanatili sa pulbos na nakasuspinde sa malumanay na bumubula na hangin upang ito ay gumagalaw sa mga hose na parang likido - at inihatid sa spray gun. Sa pinakakaraniwang setup, ang corona charging, isang high-voltage electrode sa dulo ng baril, na karaniwang tumatakbo sa sampu-sampung kilovolts , nag-ionize sa nakapaligid na hangin at naglilipat ng negatibong singil sa mga particle habang umaalis sila sa baril. Hinihila ng naka-ground na bahagi ang naka-charge na ulap patungo sa sarili nito, at ang mga particle ay nagtataglay ng singil na iyon nang sapat na mahabang panahon upang manatiling nakakabit sa pamamagitan ng paghawak at pagdadala sa oven.
Dalawang epekto ang gumagawa ng paraan na kapansin-pansing mabisa. Balutin Nangangahulugan ang mga naka-charge na particle na sumusunod sa electric field papunta sa mga gilid, gilid at maging sa likod ng bahagi. Self-limitado build Nangangahulugan na habang lumalaki ang naka-charge na layer, sinisimulan nitong itaboy ang papasok na pulbos, pinapanatili ang kapal ng pelikula na makatwirang pantay - karaniwang tungkol sa 50 hanggang 100 micrometers (2 hanggang 4 mil) sa isang solong pass, ang isang build na likidong pintura ay mangangailangan ng ilang coat upang tumugma.
Dalawang pagkakaiba-iba ang mahalaga sa produksyon. Ang mga baril ng tribo ay naniningil ng pulbos sa pamamagitan ng friction kaysa sa mataas na boltahe at umabot sa malalalim na recess kung saan nagpupumilit ang mga field ng corona, habang ang fluidized-bed dipping ay gumagawa ng napakakapal na functional coat sa mga bahagi tulad ng mga valve body.
Ang application ay naglalagay lamang ng pulbos sa bahagi; ginagawa itong patong ng oven. Karamihan sa mga thermoset powder ay gumagaling kapag ang metal mismo ay umabot nang halos 160 hanggang 200 °C (mga 320 hanggang 390 °F) at pinapanatili ang temperaturang iyon para sa 10 hanggang 20 minuto , na may eksaktong mga halaga na itinakda ng datasheet ng tagagawa ng pulbos. Habang umiinit ang bahagi, tatlong bagay ang nangyayari sa pagkakasunud-sunod:
Ang kontrol ng lunas ay dapat masukat sa metal, hindi lamang sa hangin ng oven. Ang isang under-cured na pelikula ay nagiging chalky at mapurol at nabigo sa chemical testing; ang isang over-baked ay naninilaw at nagiging malutong. Para sa mga substrate na sensitibo sa init gaya ng medium-density fiberboard, ang mga pulbos na mababa ang temperatura at nalulunasan ng UV ay malumanay na natutunaw at tumigas sa loob ng ilang segundo sa ilalim ng mga lamp na ultraviolet.
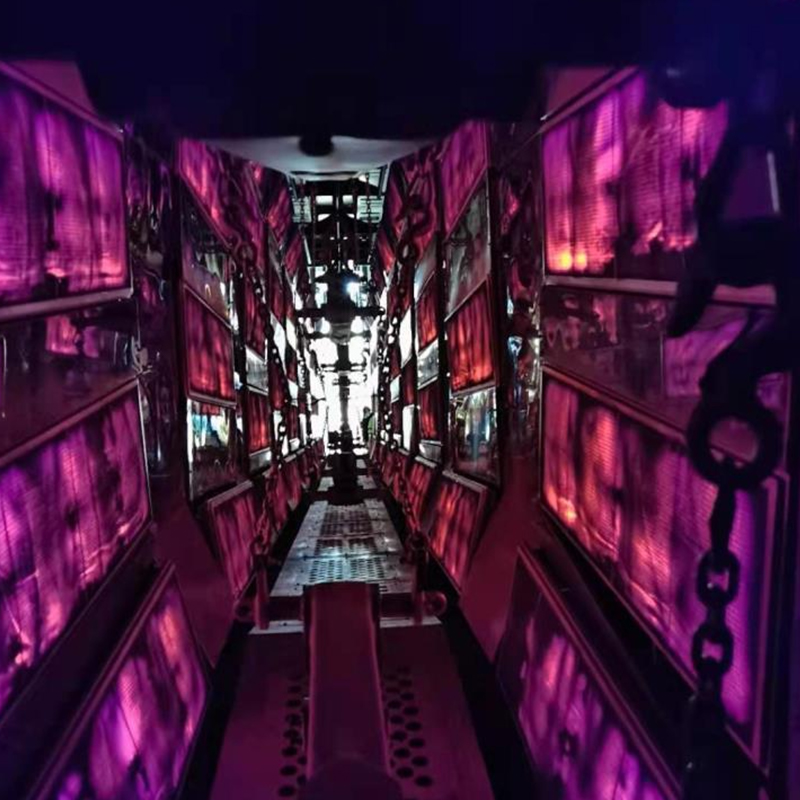 Industrial Drying Room para sa Powder Curing at Dehydration Tinutukoy ng kalidad ng lunas kung ang isang powder coating film ay matibay o may chalky at malutong. Nag-aalok ang drying room na ito ng pare-parehong sirkulasyon ng mainit na hangin, tumpak na pare-pareho ang kontrol sa temperatura, at nako-customize na mga mode ng pag-init, na tumutulong sa mga mamimili na makamit ang pare-pareho, ganap na naayos na mga finish. Tingnan ang Produkto →
Ang buong proseso ay nakasalalay sa isang pisikal na panuntunan: magkasalungat na singil ay umaakit . Sa pagsasagawa, dalawang detalye ang magpapasya kung ang tapusin ay lalabas na uniporme.
Ang bahagi ay dapat na tunay na pinagbabatayan sa pamamagitan ng malinis na mga kawit at mga hanger. Ang nalalabi sa baked-on na pulbos ay nag-iinsulate sa kawit, nagpapahina sa pagkahumaling at gumagawa ng mga manipis, tagpi-tagpi na mga pelikula kasama ng nasayang na overspray - kaya naman ang mga disiplinadong tindahan ay nasusunog o pinapalitan ang mga kawit sa isang nakapirming iskedyul.
Ang malalalim na sulok, channel at recess ay pinoprotektahan ang sarili mula sa electric field, kaya ang charged powder ay may posibilidad na maiwasan ang eksaktong mga lugar na nangangailangan ng higit na proteksyon. Sumasagot ang mga taga-disenyo ng linya nang may maingat na paglalagay ng baril, mga reciprocating awtomatikong baril, pinababang boltahe malapit sa mga recess, o mga baril ng tribo sa kumplikadong geometry.
Ang pulbos at likidong pintura ay maaaring maging maganda sa unang araw; lumalabas ang mga pagkakaiba sa gastos, pagsunod at tibay:
| Aspeto | Powder Coating | Liquid Paint |
|---|---|---|
| Tagapagdala | Dry powder, walang solvent | Solvent- o water-based |
| Mga paglabas ng VOC | Talagang wala | Mahalaga para sa mga uri ng solvent-borne |
| Overspray | Nakolekta at muling ginamit gamit ang isang sistema ng pagbawi | Nawala; nangangailangan ng filter na tambutso |
| Pelikula bawat aplikasyon | Makapal na single pass, karaniwang 50–100 µm | Manipis; ilang coats para sa pantay na build |
| Pagtigas | Paggamot sa oven, kemikal na crosslink | Air drying o baking, solvent evaporation |
| Pinakamahusay na angkop para sa | Conductive na mga bahagi na nagpaparaya sa temperatura ng paghurno | Malawak na hanay, kabilang ang mga bagay na sensitibo sa init |
Para sa isang pabrika na tumitimbang ng pagsunod sa VOC, materyal na basura at throughput, ang mga hilera na iyon ay karaniwang nag-aayos ng argumento pabor sa pulbos.
Sa dami ng produksyon, ang powder coating ay mas mababa sa isang solong makina kaysa sa isang balanseng chain ng kagamitan na gumagalaw sa bilis ng conveyor. Karaniwang kasama sa isang kumpletong linyang pang-industriya ang:
Pinipigilan ng bawat yugto ang iba: ang oras ng tirahan ng oven ay nakasalalay sa bilis ng conveyor, ang daloy ng hangin ng booth ay nakasalalay sa disenyo ng pagbawi, at ang layout ng hook sa conveyor ay nakakaapekto sa parehong pagkakapareho ng saligan at pelikula. Ang mga bihasang mamimili samakatuwid ay magsisimula mula sa bahagi, sa throughput at sa detalye ng pagtatapos, pagkatapos ay magtrabaho pabalik sa kagamitan. Para sa breakdown ng bawat istasyon, tingnan kung anong kagamitan ang aktwal na kasama ng isang coating production line .
 Powder Coating Line para sa Metal Workpiece Finishing Dahil ang oven dwell, booth airflow, at disenyo ng conveyor ay lahat ay nakikipag-ugnayan, maraming mga mamimili ang mas gusto ang isang kumpletong pinagsamang solusyon. Ang automated na powder coating line na ito ay sumasaklaw sa application at curing na may mataas na powder recycling, zero VOC emissions, at ganap na mga opsyon sa pag-customize. Tingnan ang Produkto →
Anumang electrically conductive na bahagi na pinahihintulutan ang temperatura ng lunas ay isang kandidato, at sa mga tunay na pabrika ang listahan ay mahaba:
Ang mga buhaghag na castings ay nararapat na espesyal na pansin: ang nakulong na hangin at kahalumigmigan ay nagdudulot ng outgassing pinholes maliban kung ang mga bahagi ay pre-baked o ang pulbos ay naglalaman ng mga degassing additives, at ang kanilang timbang ay nangangailangan ng matatag na pagbitin at paghahatid. Ang aming foundry at counterweight coating solutions ipakita kung paano inengineered ang pagsabog, pagsasabit, pag-spray at pagpapagaling sa paligid ng eksaktong ganitong uri ng mabigat na workpiece.
Karamihan sa mga depekto sa pagtatapos ay bumabalik sa isang tiyak, naaayos na dahilan:
Gumagana ang powder coating dahil pinapares nito ang isang simpleng pisikal na prinsipyo sa isang kinokontrol na kemikal na reaksyon sa ilalim ng init. Ang paghahanda, pagsingil at pagpapagaling sa bawat isa ay kailangang tama, dahil walang yugto ang makakatumbas sa isa pa. Ang pagpapanatiling matatag sa balanseng iyon, shift pagkatapos shift, ay kung ano ang ginawa ng isang purpose-built powder coating line na ininhinyero na gawin – at ito ang dahilan kung bakit ang mga pabrika na itinuturing ang linya bilang isang sistema, sa halip na isang koleksyon ng mga makina, ay ang mga yaong patuloy na bumabalik ang mga customer sa finishes.

Propesyonal na coating line na espesyal na idinisenyo para sa malalaking casting at mabibigat na bahagi ng trak, na naaangkop sa iba't ibang malalaking casting (engineering castings, mining eq...
See Details
Ang heavy vehicle spray booth ay isang malakihang propesyonal na pagawaan ng coating, na espesyal na idinisenyo para sa sobrang laki at mabibigat na kagamitan. Sa malakas na sirkulasyon ng hangin, ...
See Details
Ang High-Efficiency Air Filter Cotton ay isang pangunahing bahagi para sa air purification, pangunahing gawa sa mga de-kalidad na hibla na materyales. Ito ay may pino at siksik na mga pores ng filt...
See Details
Propesyonal na spray coating line na espesyal na idinisenyo para sa mga casing ng motor, na naaangkop sa iba't ibang uri ng casing ng motor (casing ng motor ng de-koryenteng sasakyan, casing n...
See Details
Ang Cardboard Paint Arresto ay propesyonal na kagamitan para sa pagkuha at pag-filter ng ambon ng pintura, pangunahing gawa sa de-kalidad na corrugated cardboard, filter na cotton, at waterproof co...
See Details
Propesyonal na linya ng pagpapanatili na espesyal na idinisenyo para sa mga karwahe at tanker, na naaangkop sa iba't ibang uri ng mga karwahe at tanker (railway boxcar, gondola car, flatcar, o...
See DetailsBuuin ang Iyong Customized Industrial Coating System
Ipadala sa amin ang iyong impormasyon sa workpiece, kapasidad ng produksyon, proseso ng coating, layout ng workshop, at mga kinakailangan sa kapaligiran. Tutulungan ng Yueze na suriin ang iyong proyekto at bumuo ng angkop na coating, conveying, drying, at environmental treatment solution.
Pangunahing menu
Mga produkto
Makipag-ugnayan sa Amin
Address ng Kumpanya:
12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu Province
I-mensahe Kami Ngayon!

Sundan kami: